Dansk
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
De tre trin af transformatorfremstilling: Historien bag vikling, montering og testning
I det store system af moderne strømsystemer er transformatorer kendt som "hjertet" af elnettet. Den står stille i transformerstationer, industriparker eller byhjørner, men den påtager sig kerneopgaverne spændingskonvertering, strømtransmission og elektrisk isolering. Det er den usynlige livsnerve, der opretholder det moderne samfunds funktion. Men de færreste ved, at fødselsprocessen for dette tunge "hjerte" fra bunden ikke er en simpel industriel samlebåndsoperation, men en lang rejse, der kombinerer præcisionsfysik, materialevidenskab og ekstremt håndværk. På denne usynlige produktionslinje inkarnerer fremkomsten af hver transformator utallige ingeniørers visdom og håndværkeres sved. Fra den gentagne overvejelse af designtegninger til den endelige accept af levering af færdige produkter, kan hele fremstillingsprocessen opsummeres i tre sammenlåsende kernebevægelser - "opvikling, installation og test." Bag disse tilsyneladende enkle tre ord ligger den ultimative stræben efter millimeterpræcision og en årtier lang tavs forpligtelse til strømsikkerhed.
Del 1: Winding - fødslen af transformatorens "nerve".
Hvis transformeren sammenlignes med den menneskelige krop, så er viklingerne dens "neurale netværk". Dette trin er sjælen i hele fremstillingsprocessen og bestemmer transformatorens fremtidige ydeevne og levetid.
I renseværkstedet med konstant temperatur og luftfugtighed betjener tekniske arbejdere enorme viklemaskiner. Råvarerne i deres hænder er ikke almindelige kobbertråde, men flade kobbertråde eller foliebånd, der er specielt isoleret. Hvert lag af vikling kræver at placere højstyrke isolerende papir eller isolerende film mellem ledningerne, hvilket er som at tage lag af stærkt "beskyttende tøj" på for "nerverne".
Vinding: Præcisionsfletning af elektromagnetisk konvertering
Kernehemmeligheden ved viklingsprocessen er "stram, jævn og nøjagtig":
- "Tæt": Hver drejning af spolen skal passe tæt uden at efterlade huller, hvilket direkte påvirker den fremtidige effektkonverteringseffektivitet
- "Jævn": Fordelingen af isoleringsmaterialer skal være absolut ensartet. Enhver svaghed kan blive en skjult fare for fremtidigt sammenbrud.
- "Nøjagtig": Den geometriske størrelse og antallet af vindinger skal være nøjagtige til millimeter og tiendedele af vindinger
Transformatorens spolevikling er den absolutte kerne af elektromagnetisk energikonvertering og "sjælen", der bestemmer udstyrets ydeevne. Kvaliteten af viklingsprocessen bestemmer direkte transformatorens elektriske ydeevne, kortslutningsmodstand og langsigtede driftspålidelighed og levetid. Dette er på ingen måde en simpel "vikling" handling, men et dybdegående spil med elektromagnetiske fysiske egenskaber. Det er en dobbelttest af håndværkerens tålmodighed og færdigheder.
Når man går ind i det rummelige vikleværksted, roterer den enorme viklemaskine langsomt midt i den lave brummende lyd. Kobbertråde med høj renhed stables lag for lag på det præcise isolerende skelet på en ordnet måde. For højfrekvente eller specielle transformere er proceskravene strengere. For at overvinde "hudeffekten" og "nærhedseffekten" under højfrekvent strøm (det vil sige, at strømmen flyder mod overfladen af lederen, hvilket resulterer i øget modstand og opvarmning), er håndværkere ofte nødt til at bruge Litz-tråd snoet af flere tråde af filamenter eller strengt kontrollere den fysiske tykkelse af lederen. Under viklingsprocessen er spændingskontrol en topprioritet: Hvis spændingen er for høj, vil det tynde tråden og endda ødelægge den isolerende malingsfilm på dens overflade; hvis spændingen er for lille, vil spolen blive løs og deformeret, hvilket ikke kun vil påvirke den termiske ledningsevneeffektivitet, men også føre til et fald i mekanisk styrke under påvirkning af elektromagnetisk kraft.
For at reducere lækagens induktans og opnå bedre magnetisk koblingseffektivitet bruger moderne transformatorer ofte "interleaved winding method" eller "sandwich winding metoden", det vil sige, at den primære vikling er opdelt i to, og den sekundære vikling er smart klemt i midten. For at undertrykke interferensen fra højfrekvent common mode-støj til perifert udstyr tilføjes der nogle gange et kobberfolieafskærmningslag mellem primær- og sekundærsiden for sikkert at føre interferensstrømmen tilbage til jordledningen. Efter at hvert lag er viklet, er det nødvendigt at lægge højtemperaturbestandigt polyimidtape eller DMD-kompositisoleringspapir, som ikke kun er en fysisk isolering mellem lagene, men også en central forsvarslinje for elektrisk isolering. Ligesom den store håndværker Zhang Guoyun, når han står over for tusindvis af præcisionsloddeforbindelser og titusindvis af meter ledninger i UHV-konvertertransformatoren, må han stole på et par dygtige hænder og en speciel læderhammer for nøjagtigt at kontrollere den geometriske tolerance af spolen, der vejer titusinder af tons inden for 1 mm plus eller minus. Dette er ikke kun en ekstrem udfordring for fysisk styrke, men også den ultimative fortolkning af ordet "opfindsomhed".
Anden del: Montering - Opbygning af transformatorens "Krop og Knogler".
Hvis viklingen giver transformeren dens "nerver", så er samling at skabe dens "krop og knogler". Denne proces samler kernen, viklingerne og andre komponenter til en organisk helhed.
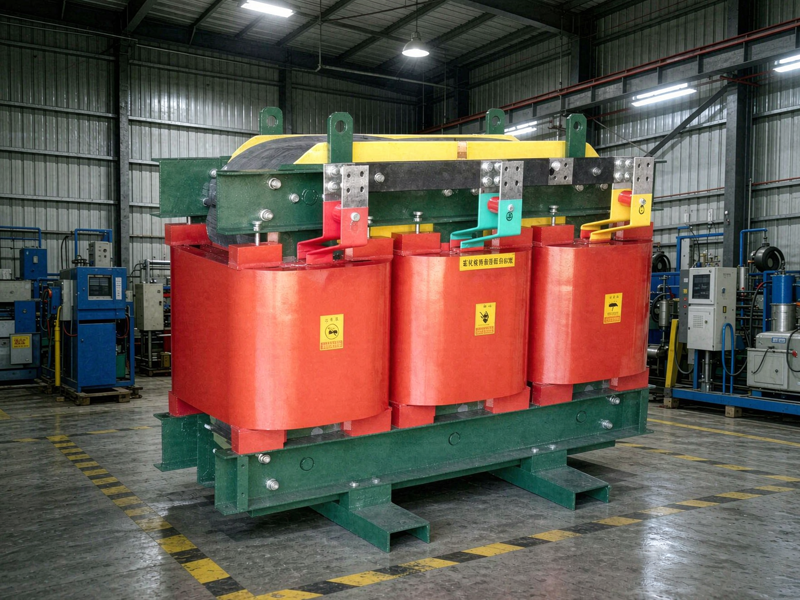
- Kernesamling:Transformatorens kerne består af stablede siliciumstålplader så tynde som papir. Overfladen af disse siliciumstålplader er dækket med en speciel isolerende belægning for at reducere hvirvelstrømstab. Arbejdere stabler tusindvis af siliciumstålplader præcis som et puslespil. Hvert stykke skal være i den rigtige retning og have tætte samlinger. Efter færdiggørelsen bruges en enorm hydraulisk enhed til at udøve titusindvis af tons tryk for at sikre, at jernkernen er tæt og ikke har mellemrum.
- Opviklingssamling:anbring forsigtigt den opviklede spiral på jernkernesøjlen. Denne proces kræver præcise løfteteknikker og stor erfaring, fordi viklingsisoleringen er ekstremt skrøbelig, og eventuelle ridser kan forårsage kortslutninger i fremtidige operationer.
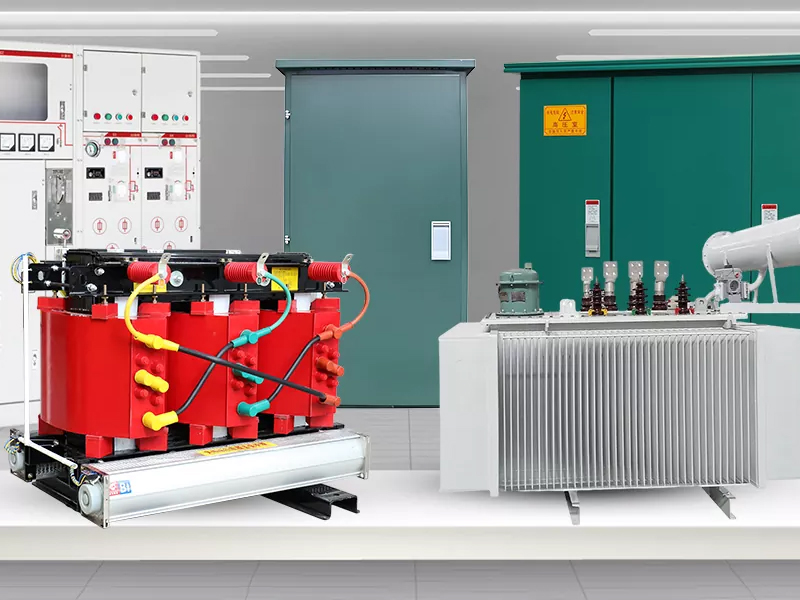
- Installation af olietank og tilbehør:For olienedsænkede transformere er næste trin at svejse og samle olietanken. Olietanken er ikke kun en beholder, men også transformatorens "radiator". Moderne transformerolietanke er designet med komplekse oliepassager indeni, som kan guide transformatorolien til at cirkulere effektivt og aflede varme. Til sidst skal du installere diverse tilbehør såsom bøsninger, oliekonservator, køleenhed og beskyttelsesrelæer.
Efter endt montage vil transformeren gennemgå en afgørende "dåb" - isoleringsbehandling. Uanset om det er vakuumstøbning af epoxyharpiks til tør-type transformere eller vakuumtrykimprægnering (VPI) til olie-nedsænkede transformere, er kerneformålet fuldstændig at fjerne fugt og luftbobler inde i spolerne. I et højvakuummiljø kan isolerende maling eller transformerolie trænge ind i hvert lille hul og danne et stærkt og tæt beskyttende lag efter hærdning. Dette forbedrer ikke kun udstyrets termiske ledningsevne i høj grad og leder effektivt intern varme til overfladen, men isolerer også effektivt fugt og ilt udefra, forhindrer ældning og nedbrydning af isoleringsmaterialer under langsigtet drift og sikrer, at transformatoren er klippefast i dens årtiers drift.
Lederen af montageværkstedet fortalte os: "Samlingsprocessen er en test af både fysisk styrke og mental styrke. Kroppen af en mellemstor transformer vejer snesevis af tons, men vores krav til betjeningspræcision når millimeterniveauer. Især når viklingerne sættes ind i jernkernen, er det svært for lægfolk at forstå den følelse, der kræver både styrke og præcision."
Del tre: Testning – Udstedelse af et "sundhedscertifikat" til transformatoren
Efter de første to trin er en transformator begyndt at tage form, men om den er "sund og kvalificeret" og i stand til at fungere stabilt i årtier fremover, skal verificeres gennem strenge tests. Denne fase kan betragtes som en omfattende fysisk undersøgelse af transformatoren og udstedelse af et "sundhedscertifikat".
Når transformatoren endelig kommer af samlebåndet, og dens udseende begynder at tage form, er den ikke rigtig "færdig". Inden den leveres til brugerne og tilsluttes elnettet, skal den igennem en række nærmest grusomme simulationstests. Dette er det sidste kapitel af de "tre trin" i fremstillingen - test. Dette link er den sidste forhindring for produktkvalitet og den mest direkte verifikation af designteori.
Rutinetest er en grundlæggende fysisk undersøgelse:
- Transformationsforhold og polaritetstest: kontroller om transformeren kan "ændre" den korrekte spænding
- DC-modstandstest: Tjek om der er nogle "skjulte defekter" såsom knækkede ledninger og dårlige kontakter inde i viklingen.
- Isolationsmodstandstest: Vurdering af sundheden for transformerens "isoleringssystem"
- Ingen belastning og belastningstest: mål transformatorens "energiforbrugsniveau" og "arbejdseffektivitet"
Særlige tests er dybde-CT-scanninger:
+ Induktionsmodstandsspænding og delvis udladningstest: Dette er en af de mest kritiske test. Under tilstanden flere gange højere end den nominelle spænding holder den i ti minutter, og samtidig bruges en følsom sensor til at "overvåge", om der er en "sydende" lyd af delvis afladning inde i transformeren. Ethvert unormalt udladningssignal betyder, at der er en skjult fare i isoleringssystemet
+ Lynnedslags- og driftspåvirkningstest: simuler virkningen af naturlige lynnedslag og strømnetfejl på transformeren for at teste dens "trykmodstand"
+ Temperaturstigningstest: Lad transformeren køre under nominel belastning i lang tid, og mål temperaturen på hver del for at sikre, at den ikke "overophedes" under de mest alvorlige forhold.
Det fælles sprog bag de tre trin: magert og opfindsomhed
Gennem hele processen med "vikling, samling og test" er den slanke styring af moderne industri og opfindsomheden i traditionel fremstilling.
I dagens transformerfabrik har hver proces en standard driftsinstruktion, og hver nøgleparameter registreres i realtid og uploades til MES (Manufacturing Execution System), hvilket opnår fuld processporbarhed. Ved at scanne QR-koden på transformeren kan du se dens "fulde livscyklusprofil" - hvis siliciumstålplader blev brugt, hvem der viklede spolerne og hvert datapunkt under test.
Men samtidig er gamle mestres erfaringer og dømmekraft stadig uerstattelige. Følelsen under vikling, den rumlige bedømmelse under samlingen og analysen af årsager til testanomalier. Disse "tavsende viden", som ikke kan kodificeres fuldstændigt, er stadig nøglen til fremstilling af transformatorer af høj kvalitet.
Fra værkstedet til nettet
Transformatorer, der har gennemført de tre trin "opvikling, installation og test" og bestået alle test, vil blive omhyggeligt rengjort, malet og pakket, klar til at blive sendt til alle dele af landet og endda til udlandet. De vil slå sig ned i transformerstationen, tilslutte sig elnettet og begynde at vogte lydløst i årtier.
Når vi nyder stabil og pålidelig elektricitet, ville de færreste tro, at den gnidningsløse "rejse" for hver kilowatt-time elektricitet begynder med de præcise og stringente processer i transformatorværkstedet. Oprulning, installation og test - bag disse tre enkle ord er akkumuleringen af utallige procesdetaljer, kombinationen af præcisionsfremstilling og streng testning og vedvarende kvalitet fra generationer af transformatorproducenter.
I denne æra med stigende afhængighed af elektricitet, vil "tre-trins-processen" af transformerfremstilling fortsætte med at udvikle sig og inkorporere mere intelligente og grønne nye elementer, men kerneforfølgelsen af præcision, pålidelighed og sikkerhed vil aldrig ændre sig. Fordi hver transformer bærer ikke kun strøm og spænding, men også lyset og kraften i det moderne samfund.
Relaterede nyheder
- Why can three-dimensional wound core transformer achieve low noise and energy saving?
- Why can't dry-type transformers be stored and transported upside down for a long time?
- What are the methods and steps for wiring dry-type transformers?
- What Makes the “Heart” of the Power System Beat Steadily?
- Why is my oil-immersed transformer overheating?
- How can the lifespan of distribution transformers be extended through routine maintenance?
Efterlad mig en besked
Nye produkter